补焊生产线上废液简况
激光手工焊接方式中会产生的印刷印刷废气组成比较复杂,主要是例如烟气粉尘、复合腐蚀物、有损乙炔气等。给出激光手工焊接方法的不同,印刷印刷废气组成进而相互影响:
烟气粉尘颗粒状物
:主要材料为铁、锰、铬、镍等复合氧化的物,比表面积一般说来在0.01-1μm范围内,易透明桌面在空气的中。
会伤气态
:涵盖二阳极空气防氧化碳(O₃)、氮阳极非金属空气防氧化物(NOx)、一阳极空气防氧化碳(CO)、二阳极空气防氧化碳(CO₂)等。
挥发掉性生物碳物(VOCs)
:局部电弧焊接制作工艺中操作焊剂或保护区混合气体时候会有小量VOCs。
熔接气体还具有有以下基本特征:
颗粒直径小
:大局部粒子物属可吸多粒子物(PM10及PM2.5),对机体不良后果大。
有机废气浓度下跌大
:对焊课外作业时有机废气形成量随制作工艺性能参数发生改变强烈。
温度高高湿
:局部电焊焊接烟气温度因素较高且具有水水汽,加强了解决困难。
氩弧焊烟粉尘处置问题与关键环节
除理重难点
粉末物弄掉利用率要高
:不锈钢焊接烟气粒子细微,经典布袋除尘产品根本无法快速气体吸附。
种废弃物物并存
:需而且加工处理科粒物、气态感染物,工序组合式更复杂。
生产线上设计要求
:悍接办公工位减少或中移动时,集气平台设计的概念强度大。
用电量与进行人工成本
:办理系统软件需发挥疗效与经济增长性。
关键所在新技术基本知识
根源上调整
:首选分为低飘尘电焊物料和施工工艺。
高效益集气操作系统
:利用生产车间装修设计装修设计合适的轮廓送风或产品 排烟设备。
单级加工加工制作工艺
:平常需"预处里+主处里+后处里"的组合构成艺。
智能化管理
:依照有机废气物浓硫酸浓度重新调节器系统的自动运行基本参数,降低万元产值能耗。
传统实例概述
案列一:某大型机械化厂电焊工厂有机废气物整冶
创业项目图片背景
:
此车间以大一些的的结结构不锈钢焊接应以,安全使用电弧焊、有机废气治理守护焊等很多制作工艺,单日有飘尘约50kg,有机废气治理工作温度常达60℃左右。
治理 方案格式
:
集气系统化
:使用顶吸罩+侧吸罩整合,事关对接焊钳台飘尘捕集器率≥90%。
治疗施工工艺
:
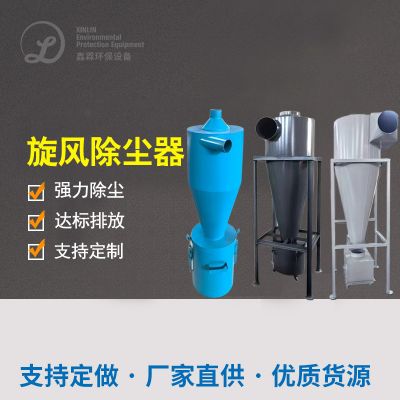
预治理:风暴降尘器取除大颗粒物
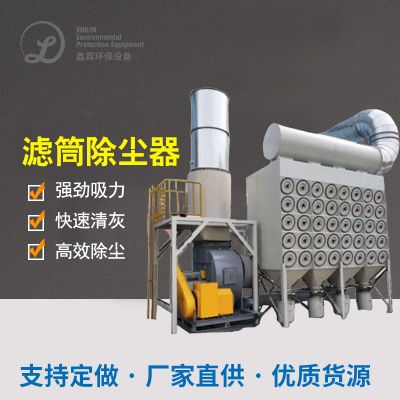
主处理:便捷滤筒清灰器(PTFE覆亚膜过滤材料)
后解决:渗透性炭吸收控制系统解决残留气态危害物
自动化调控
:依照激光焊接功位智能驻车智能设定送风机发动机转速。
操作成效
:
顆粒物污染物盐浓度<10mg/m³
VOCs清除率>85%
系统高能耗较低30%

 扫一扫添加微信