一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发酵法生产车间:鲜酵母菌分解发生CO₂、工业乙醇及氢化物发生器H₂S;
装罐线:PET瓶内残余二氧化的碳尽情释放;
塑料原材料存贮:果品汁精炼液挥发性的酯类(如乙酸乙酯);
工业废水工作站:水解酸化池池制造的硫化橡胶氢及氯气。
有机废气指标:
功率:5,000~12,000 m³/h(面团发酵期阀值达15,000 m³/h);
VOCs浓硫酸浓度:60~200 mg/m³(以乙酸乙酯居多);
H₂S质量浓度:10~50 ppm;
绝对湿度:85%~95%(发酵法有机废气治理比较高达饱合感觉)。
2. 核心处理工艺
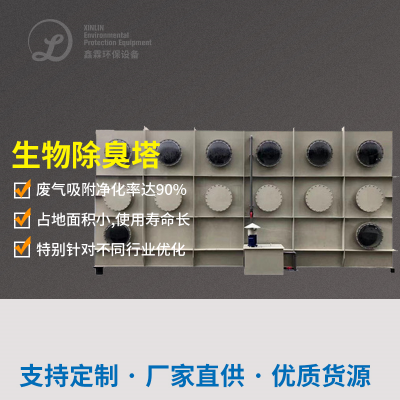
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
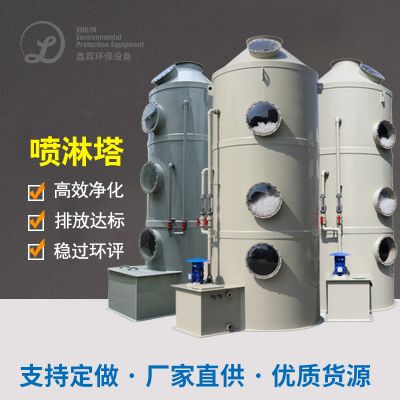
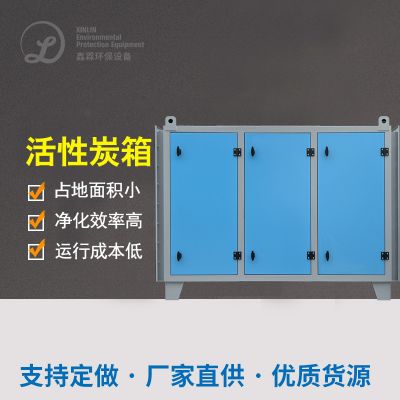
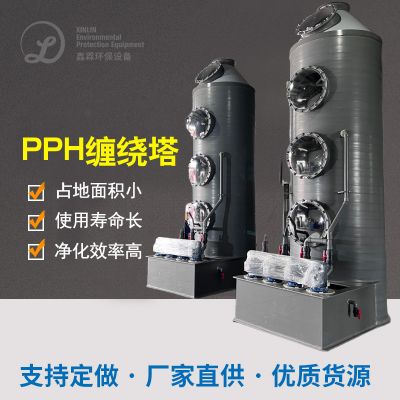
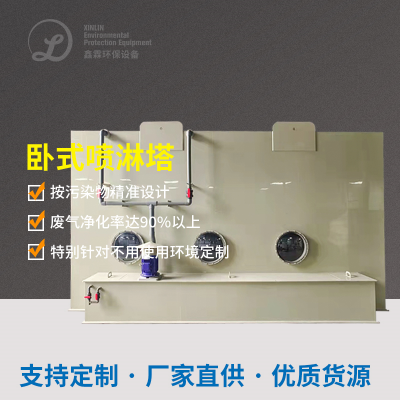
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
应对对策:
快速设置 预冷空调除湿软件(冷冻熟食干燥处理或膜离心分离),将对环境湿度的降低70%有以下;
用 疏水性树脂生态学填充料(如增韧火山岩),抑制水汽留在牙齿上。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
的对策:
分节式生物学处理:前半段注射硫杆菌(阳极氧化H₂S为氢氧化钠盐),后段“添加酯降解塑料菌(如红球菌);
加药 常绿植物领取物(如薄荷单方精油)抑制性厌氧反应器菌繁植,缩减混炼物提取。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
防范措施:
制定 加载罐+迅猛加载离心风机,三十秒内动态平衡风速跌涨;
安装程序 优酷云VOCs数据监测仪(PID传调节器器),时实修整离心分离塔更换率。
四、管理目的评估方法
附加效益
资源化利用:
回笼CO₂主要用于碳酸浓缩果汁生产销售线(年回笼量约5万吨);
怪物滤池活性污泥经脱水器后是 有机物肥奶茶原料。
区域经济社会效益:
年运作成本预算调低25%,碳产生权进行交易投资收益约80万的大写/年;
能够ISO 22000饮食健康施工安全管理方法机制认证证书,不断提升厂家生动形象。
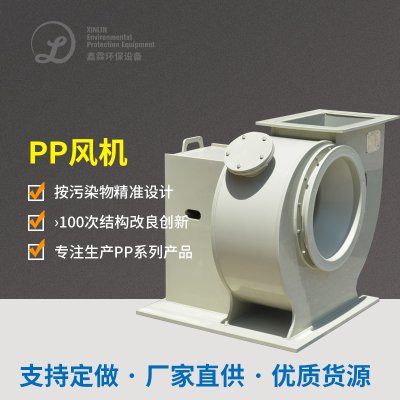
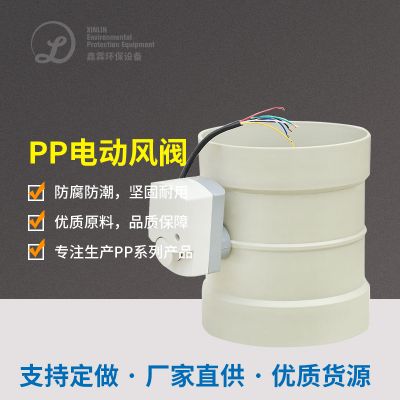
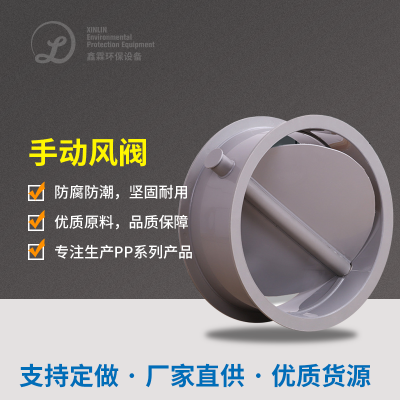
五、设施挑选清淡(地方关键的设施)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
生物学技术应用兼容性:专门针对食品加工的行业特性,设计规划耐高湿、耐毒素的挽回菌剂;
智能安防系统化运维和技术:实施智能物高速联网软件(如PLC+SCADA),完成远程关机监视器与自适用于管控。
如需持续推进新技术策划策划方案(如菌群驯化策划策划方案、风口尺寸动态数据虚拟仿真),请提供数据实际上生产加工程序图及工业废气部分论文产品检测报告模板。

 扫一扫添加微信